Stroj za miješanje gume: oprema koja odlučuje o kvaliteti serije prije nego dođete do kalupa
Ako proizvodite gumene brtve, O-prstenove, potplate za obuću, crijeva ili smjese za ekstruziju, gotovi dio rijetko pokvari zbog preše ili kalupa. Ne uspijeva jer je stroj za miješanje gume isporučio nekonzistentnu smjesu. Opadajuća vlačna čvrstoća, pomicanje kompresije, tragovi površinskog protoka i skrivena poroznost vode tragovima natrag do sobe za miješanje.
Stroj za miješanje gume obavlja tri zadatka u jednom ciklusu. Sadrži punila, aktivatore i omekšivače u polimeru; jednolično ih raspršuje; te plastificira masu u materijal koji se može obraditi. Stroj kontrolira silu smicanja, temperaturu i vrijeme miješanja, što zajedno određuje kvalitetu disperzije, sigurnost od opekotina i konzistenciju od šarže do šarže.
Praktično mjerilo proizvodnje za dobro izmiješanu smjesu je Mooneyjev raspon viskoznosti od ±5 jedinica između serija i ocjena disperzije od 4 ili više na standardnoj skali od 10 točaka. Ako vaš mikser ne može zadržati ove brojke, nikakva daljnja preša, ekstruder ili sustav za sušenje to neće nadoknaditi.
Gnječilica ili otvoreni mlin: Koji stroj za miješanje gume pripada svakoj fazi procesa?
Prva odluka o kupnji odnosi se na vrstu stroja. Većina tvornica proizvoda od gume treba i gnječilicu pod tlakom i mlin za miješanje s dva valjka, jer oni upravljaju različitim fazama istog procesa umjesto da se natječu za isti posao.
Mjesilica pod pritiskom: primarni stroj za miješanje
Mjesilica pod tlakom je radna snaga za proizvodnju masterbatcha. Guma i sastojci se pune u zatvorenu komoru, a par rotora gnječi materijal pod pneumatskim pritiskom. Zatvoreni dizajn kontrolira prašinu, stabilizira temperaturu i stvara visoko smicanje potrebno za razbijanje polimernih lanaca i raspršivanje čađe ili bijelih punila. Dvokrilni rotori uobičajeni su izbor za opću gumenu robu; četverokrilni rotori mijenjaju profil smicanja i skraćuju vrijeme ciklusa za mnoge spojeve.
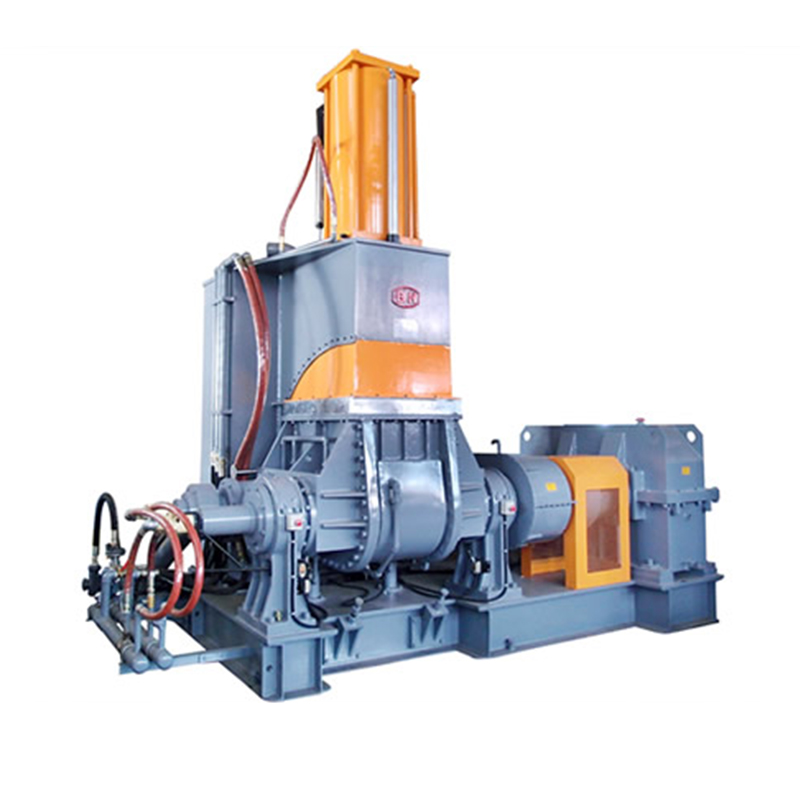 Gnječilica pod tlakom za miješanje Masterbatch gume Ovaj zatvoreni stroj pruža visoko smicanje potrebno za raspršivanje punila i razbijanje polimernih lanaca. Stabilizira temperaturu i kontrolira prašinu, što ga čini bitnim za proizvodnju konzistentne masterbatch prije mlina s dva valjka. Pogledajte proizvod →
Mlin za miješanje s dva valjka: završni i kurativni dodatak
Mlin za miješanje s dva valjka upravlja drugom fazom. Smjesa se stisne između dva valjka koja se suprotno okreću i više puta se reže, savija i miješa na nižoj temperaturi. Ovo je mjesto gdje se dodaju sumpor i ubrzivači, jer ti sastojci moraju ostati ispod svog praga gorenja dok spoj ne dođe do kalupa ili ekstrudera. Mlin također proizvodi jednoličnu foliju koja puni nizvodnu opremu kao što je ekstruder ili preformer za hladno punjenje.
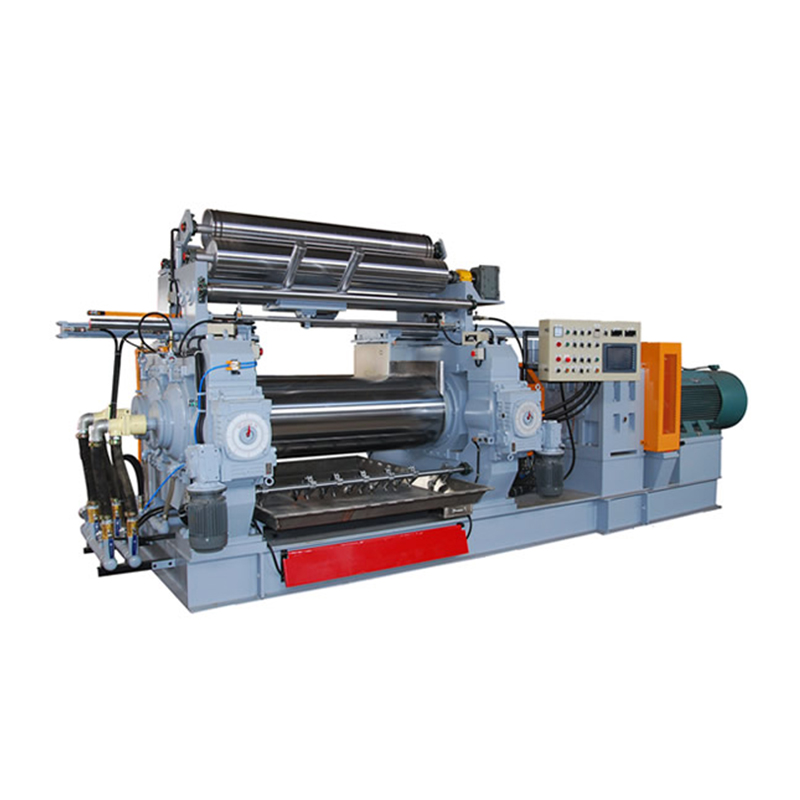 Mlin za miješanje s dva valjka za završnu smjesu Nakon masterbatch-a, sumpor i akceleratori se dodaju u ovaj mlin pod kontroliranim uvjetima kako bi se spriječilo opekotine. Proizvodi jedinstveni lim za daljnje ekstrudere i njegove specifikacije izravno utječu na konačnu kvalitetu. Pogledajte proizvod →
| Značajka | Gnječilica pod pritiskom | Mlin za miješanje s dva valjka |
|---|---|---|
| Komora za miješanje | Zatvoreno i pod tlakom | Otvorene rolice, atmosferične |
| Glavna uloga procesa | Masterbatch miješanje | Kurativni dodatak i oblaganje |
| Kontrola prašine i dima | dobro | Umjereno |
| Izlazni obrazac | Izbaci seriju | List ili traka |
| Tipična veličina | 10–110 L komora | Promjer role 16–26 inča |
| Opasnost od ugriza | Niska | Visoko; zahtijeva kočnicu i štitnike |
Šest specifikacija koje odlučuju hoće li vam stroj za miješanje gume odgovarati
Dva stroja mogu izgledati identično u brošuri, a opet raditi drugačije u vašoj tvornici. Prije potpisivanja narudžbe detaljno usporedite ovih šest specifikacija.
| Specifikacija | Što utječe | Praktični raspon |
|---|---|---|
| Volumen komore | Veličina serije i propusnost | 10–55 L za većinu tvornica |
| Faktor popunjenosti | Disperzija, porast temperature, vrijeme ciklusa | 0,70–0,85 |
| Brzina rotora | Brzina smicanja i učinkovitost miješanja | 30–60 okretaja u minuti |
| Snaga motora | Zakretni moment za smjese s visokim sadržajem punila ili krute smjese | 40–90 kW po komori od 55 L |
| Ram tlak | Ugradnja punila i zbijanje | 0,4–0,8 MPa |
| Rashladni sustav | Sigurnost od spaljivanja i vrijeme ciklusa | Vodeno hlađeni plašt plus hlađenje jezgre |
Razgovarajte o svom stvarnom spoju s dobavljačem. Ako obrađujete spojeve visoke viskoznosti kao što je NBR iznad 60 Shore A ili koristite veliko punjenje čađe, odaberite motor na gornjoj granici raspona snage i provjerite jesu li rashladni kanali dimenzionirani za kontinuirani smjenski rad.
Zašto dvije tvornice s istom mješalicom za gumu postižu različite rezultate
Dvije tvornice mogu pokretati isti model stroja za miješanje i još uvijek proizvoditi različite kvalitete smjese. Razlika dolazi iz discipline procesa: faktor punjenja, temperatura pražnjenja, redoslijed miješanja i točnost vaganja. Ova četiri faktora odgovorna su za većinu nedostataka miješanja koji se vide u normalnoj proizvodnji.
| Problem | Tipičan uzrok | Praktični popravak |
|---|---|---|
| Žganje (pretliječenje) | Temperatura pražnjenja je previsoka ili je ciklus predug | Smanjite brzinu rotora; niža temperatura rashladne vode; skratiti ciklus |
| Loša disperzija | Niska fill factor, low ram pressure, short mixing time | Povećajte težinu serije; podići pritisak ram; produžiti vrijeme miješanja |
| Lijepljenje rotora | Visoka temperatura, nizak faktor punjenja, određene vrste polimera | Pad šaržne temperature; podesite faktor punjenja na 0,75–0,80; dodajte sredstvo za odvajanje |
| Varijacije od serije do serije | Pogreška ručnog vaganja, temperaturni pomak | Koristite automatsko doziranje malih kemikalija; kalibrirati senzore temperature |
Točnost vaganja je temelj. Pogreška od 1 do 2 grama u sredstvu za stvrdnjavanje može promijeniti stopu vulkanizacije dovoljno da se cijela serija pretvori u otpad. Tvornice koje se još uvijek oslanjaju na ručno vaganje mogu eliminirati ovaj rizik pomoću automatizirane linije za vaganje i hranjenje; the mješalica uzvodna oprema članak na ovoj stranici objašnjava tipični izgled.
Uskladite stroj za miješanje gume sa svojom linijom proizvoda, a ne samo s brošurom
Pravi paket za miješanje ovisi o proizvodima koje pravite. Evo kako se obično odabire oprema za miješanje za četiri uobičajene kategorije proizvoda od gume.
EVA i gumeni potplati
Tvornice potplata za cipele pokreću gnječilicu za pripremu masterbatcha na strogo kontroliranoj temperaturi, a zatim koriste otvoreni mlin za odvajanje materijala za oblikovanje. EVA spojevi zahtijevaju uzak temperaturni raspon jer su reakcije umrežavanja i pjenjenja osjetljive na toplinsku povijest. Kontrola temperature važnija je od brzine rotora za ovu primjenu.
O-prstenovi i brtve
Proizvodnja O-prstenova i brtvi zahtijeva finu disperziju punila jer neraspršeni aglomerati postaju putevi curenja u lijevanom proizvodu. Upotrijebite mjesilicu s faktorom punjenja blizu 0,80, držite pritisak bata na višem kraju, a zatim stavite šaržu u precizni preformer s hladnim punjenjem koji održava točnost dimenzija u svakoj slijepoj probi.
Crijeva i ekstrudirani profili
Za ekstrudirane proizvode, kontrola kontaminacije je prioritet. A gumeno cjedilo za vruću hranu postavljen nizvodno od gnječilice uklanja nečistoće i poboljšava čistoću materijala prije nego što spoj uđe u puž ekstrudera.
Proizvodnja velikih količina
Postrojenja koja proizvode 10 000 ili više dijelova po smjeni trebaju upariti mjesilicu s jedinicom za hlađenje šarže i automatskim sustavom dodavanja. Ovo sprječava da mješalica čeka na ručno rukovanje i održava kontinuirani protok ohlađene, naslagane smjese spremne za sljedeću fazu.
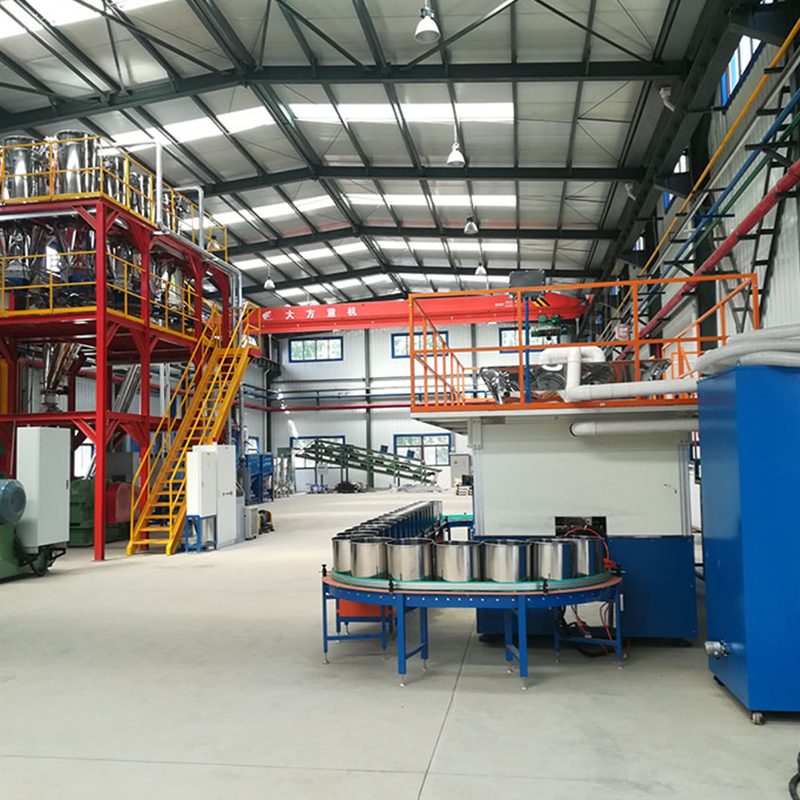 Prijenosna oprema za doziranje i miješalice za hranu Ovaj sustav automatizira skladištenje, vaganje i dopremanje sirovina izravno u internu miješalicu. Osigurava kontinuirani rad s kontrolom prašine za proizvodnju velikih količina i smanjuje ručno rukovanje. Pogledajte proizvod →
Održavanje i sigurnost: Što se troši na stroju za miješanje gume
Oprema za miješanje gume radi s abrazivnom čađom, finim cinkovim oksidom i velikim okretnim momentom svake smjene. Nošenje nije pitanje da li nego kada. Planirani raspored održavanja održava kvalitetu stabilnom i produljuje vijek trajanja stroja.
- Rotori i stijenke komore: zazor između vrha rotora i stijenke komore povećava se s trošenjem. Svakih šest mjeseci provjerite ga mjeračem. Preveliki razmak proizvodi lošu disperziju i dulje cikluse miješanja.
- Zaustavlja prašinu: ove brtve sprječavaju curenje praha duž osovina rotora. Zamijenite ih prije nego što se pojavi vidljivo curenje, jer iscureli sastojci mijenjaju omjer spoja.
- Podmazivanje: koristite vrstu ulja koju je odredio proizvođač stroja za mjenjač i ležajeve. Zamjena drugog razreda može uštedjeti novac na papiru, ali će koštati više u trošenju.
- Sustav hlađenja: naslage kamenca smanjuju prijenos topline. Ako temperatura pražnjenja raste tjednima, provjerite ima li kamenca u rashladnim kanalima prije nego okrivite postavke procesa.
- Sigurnosni uređaji: svaki otvoreni mlin mora imati šipku za hitno zaustavljanje i kočnicu koja zaustavlja valjke u određenom vremenu. Mjesilice pod tlakom trebaju imati blokadu lijevka i hidraulički sigurnosni ventil koji trenutačno oslobađa tlak.
Često postavljana pitanja o strojevima za miješanje gume
Koja je razlika između gnječilice pod tlakom i otvorenog mlina za miješanje?
Mjesilica pod tlakom je zatvorena unutarnja miješalica koja obavlja glavni posao ugradnje i raspršivanja punila u polimer. Otvoreni mlin za miješanje je izloženi stroj s dva valjka koji se koristi za dodavanje kurativa na nižoj temperaturi i za oblikovanje smjese u listu. Oni rade kao par u tipičnoj liniji za spajanje.
Kako mogu odrediti veličinu serije mijesilice?
Težina šarže jednaka je volumenu komore pomnoženom faktorom punjenja i gustoćom spoja. Za mjesilicu od 55 L s faktorom punjenja 0,75 i gustoćom spoja od 1,15 g/cm³, težina serije je oko 47 kg. Provjerite gustoću vaše specifične smjese jer materijali s visokim punilom imaju veću težinu po litri.
Koji je normalni faktor punjenja za stroj za miješanje gume?
Većina aplikacija mijesilice radi na 0,70 do 0,85. Više vrijednosti poboljšavaju propusnost, ali povećavaju temperaturu i okretni moment. EVA i mekane smjese mogu biti blizu 0,80 do 0,85; krute smjese visoke tvrdoće možda će morati ostati bliže 0,70 kako bi se izbjeglo preopterećenje motora.
Kako spriječiti opekotine tijekom miješanja?
Održavajte temperaturu ispuštanja ispod temperature sagorijevanja vaše smjese, upotrijebite postupak miješanja u dvije faze za dodavanje kurativa na hladnom mlinu i provjerite jesu li kanali vode za hlađenje čisti i temperatura ulazne vode ostaje ispod 30°C.
Mogu li koristiti jednu miješalicu za različite gume kao što su silikon i EVA?
Da, ali morate promijeniti brzinu rotora, profil temperature i vrijeme miješanja za svaki materijal. Silikon može unakrsno kontaminirati druge spojeve, stoga namijenite stroj za silikon ili pokrenite temeljite cikluse čišćenja sa smjesom za čišćenje između izmjena materijala.
Koja prethodna oprema poboljšava proces miješanja?
Automatski sustavi za doziranje malih kemikalija, sustavi za vaganje čađe i pokretni transporteri nad glavom smanjuju ručne pogreške i skraćuju vrijeme utovara. Ovi uređaji se zajednički nazivaju opremom za miješanje uzvodno, i oni su najučinkovitiji način za stabilizaciju konzistencije šarže do šarže u liniji za miješanje gume.

